Как сэкономить цемент при производстве пустотных плит?
Вы задумывались, как экономично повысить производительность вашего завода по производству сборных железобетонных изделий? Как сэкономить цемент и обеспечить производственную мощность по выпуску пустотелых плит? Если да, то прочитайте о том, как была разработана современная система уплотнения с помощью сдвига extruder и как она сегодня положительно влияет на производство пустотелых плит.
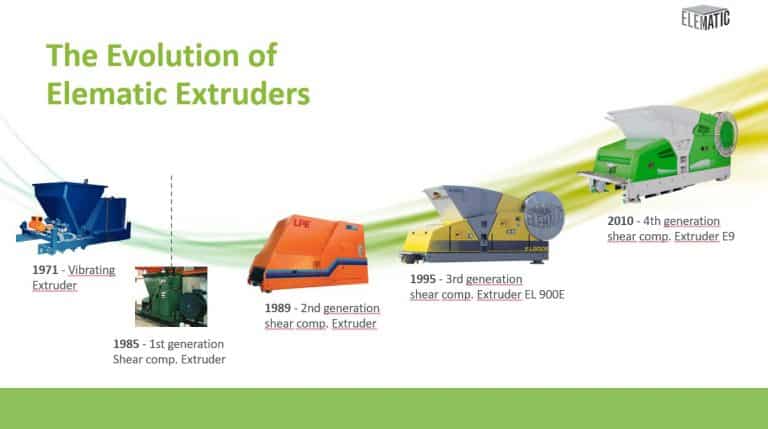
Если история вашего завода уходит корнями в начало XX века, то, возможно, производство пустотелых плит начиналось с использования машин для литья в скользящую опалубку или оборудования, работающего по методу «вытягивания труб». В 1930-х годах это были единственные доступные варианты. Примерно 30 лет спустя был сделан первый шаг к повышению эффективности производства благодаря внедрению вибрационной формы « extruder ». В 1971 году компания « Elematic » — в то время известная как «Toijalan teräsvalmiste» — представила свою первую вибрационную форму « extruder ».
Но как работают вибрационные экструдеры? Они оснащены электродвигателем, который вращает эксцентрик, в результате чего частота вибрации составляет 50 - 250 Гц. Этот метод обеспечивает легкое производство с эффективным уплотнением, но имеет ряд недостатков. Качество нестабильно, уровень шума чрезвычайно высок, а машины подвержены поломкам. В худшем случае производство замедлится, и вы проиграете в тендере своим конкурентам.
Еще в 80-х годах мы хотели изменить сложившуюся ситуацию, поэтому в 1985 году разработали первую в мире систему уплотнения с помощью сдвига extruder . С тех пор производители оборудования отдают предпочтение методу уплотнения с помощью сдвига благодаря множеству преимуществ, которые он дает на производстве.
Как происходит уплотнение ножницами?
Как работает уплотнитель с поперечным сдвигом extruder ? Бетон уплотняется за счет контролируемого трехмерного движения. Частота уплотнения составляет примерно 10 Гц. Это значительно меньше, чем у вибрационных экструдеров. Важную роль также играют эффективные подающие шнеки. Они продвигают Extruder по формовочной платформе, одновременно уплотняя бетон.
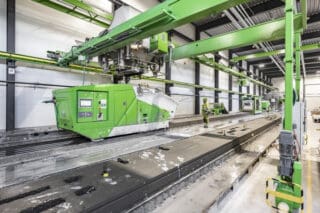
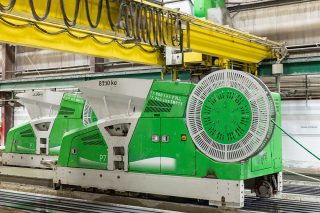
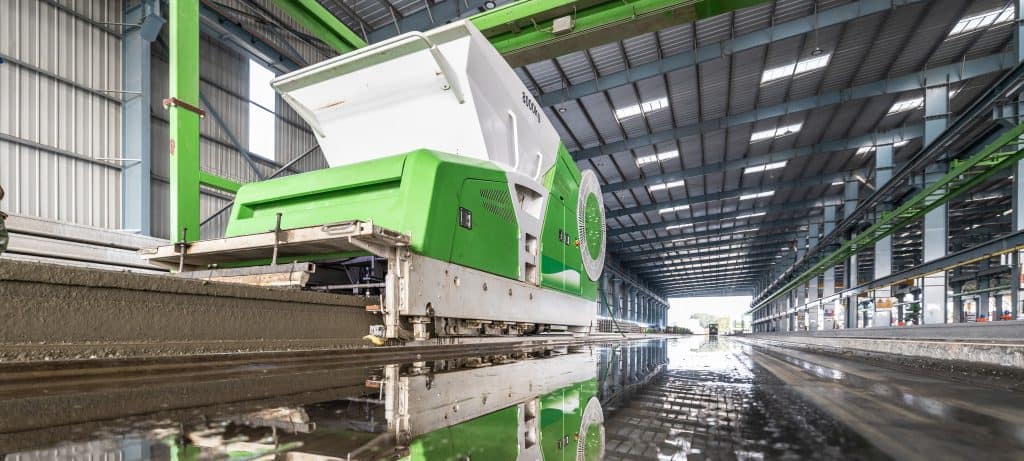
За прошедшие годы технология сдвигового уплотнения значительно усовершенствовалась. Сегодня она является оптимальным решением для экономически эффективного производства пустотных плит. Если вы заинтересованы в создании своего первого завода по производству пустотных плит или ищете более эффективные методы производства, ваши потребности учтены в модели Elematic Extruder P7. Она использует технологию сдвигового уплотнения и перемещается вдоль рабочей линии, оставляя за собой свежеотлитые плиты с точно заданными размерами и гладкими поверхностями.
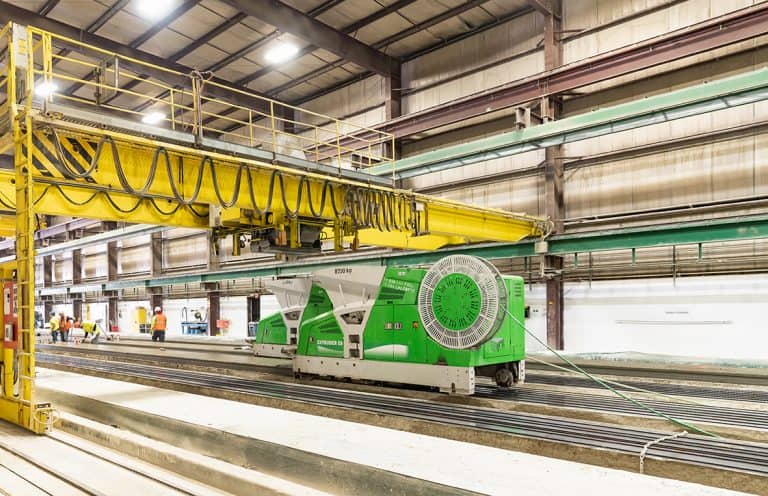
Постоянное качество благодаря автоматическому уплотнению
Каким бы хорошим ни был ваш завод B & M, невозможно каждый раз делать 100 % одинаковых партий бетона. От партии к партии будут наблюдаться колебания, которые влияют на обрабатываемость бетона. Именно здесь поможет автоматическое уплотнение. Автоматическое управление уплотнением определяет консистенцию бетона, измеряя сопротивление шнеков. На основе полученной информации регулируются параметры заливки: торможение, "тянущее"=вспомогательное движение, частота сдвиговых движений и скорость вращения шнеков. Это обеспечивает постоянное уплотнение и качество сцепления производимых плит.
В чём заключается главное преимущество эффективного уплотнения? Вы сможете значительно сэкономить цемент, поскольку для заполнения пустот между заполнителями требуется гораздо меньше цемента. Например, по сравнению с методом скользящей опалубки вам потребуется до 30 % меньше бетона, а экономия цемента составит до 150 кг/м³. Extruder Модель E9 2010 обеспечивает уплотнение на 10–15 % более эффективное и позволяет сэкономить 15–50 кг/м³ цемента по сравнению со старыми моделями Elematic Extruder EL 900.
ПРИМЕЧАНИЕ! Плотность бетона оказывает экспоненциальное влияние на прочность. Снижение уплотнения на 5 % означает снижение прочности более чем на 30 %!
Кроме того, вы могли заметить, что иногда возникают проблемы, связанные с изменением сопротивления из-за трения прядей или изменения количества бетона в бункере. Этих проблем можно избежать с помощью автоматического уплотнения. Оно оказывает сопротивление или помощь при выдавливании, в зависимости от того, что необходимо в данный момент.
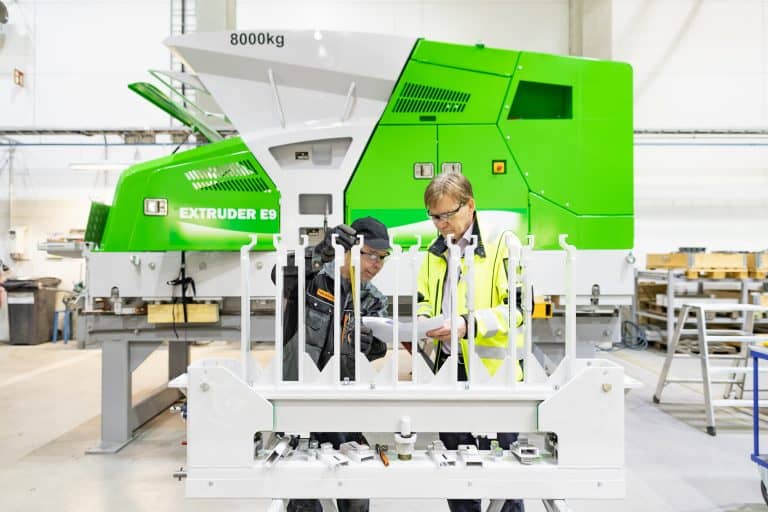
Конструкция машины имеет значение
По сравнению со старой моделью « Elematic » EL900 и другими экструдерами, представленными на рынке, модель « Extruder » P7 отличается более жесткой рамой. Благодаря этому рама не прогибается, и усилие передается непосредственно на бетон. Жесткость достигается за счет использования литых деталей вместо деталей, изготовленных из стального листа.
Кроме того, если вы хотите производить слябы различного сечения, в наличии имеется несколько сопловых аппаратов, и мы можем посоветовать вам наиболее подходящий. Если вашим заказчикам нужны слябы разной высоты, вы можете удовлетворить эту потребность с помощью P7. Она предназначена для отливки слябов высотой до 500 мм.
Эффективное уплотнение означает меньшее проскальзывание прядей и более геометрически совершенные плиты. Вы также значительно экономите цемент и сокращаете количество производственных ошибок. Ваши клиенты будут благодарны вам за быстрые поставки высококачественных плит, а значит, вы выиграете больше проектов в будущем.
Писатель
Яни Эйлола
Директор по продуктам, Floor Technologies
Elematic