Фигуры в строительстве
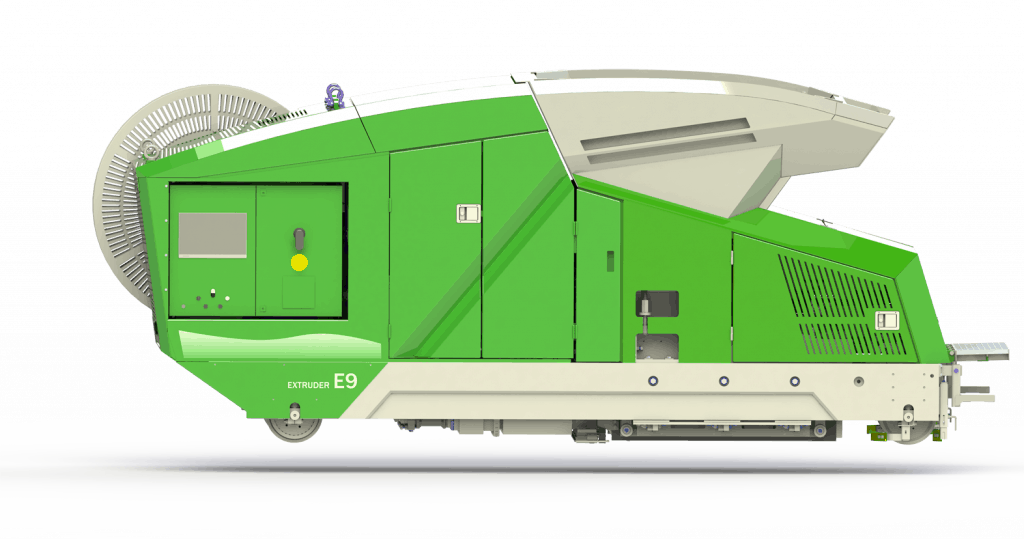
При производстве пустотных плит используется на 45 % меньше бетона и на 30 % меньше стали для предварительного напряжения по сравнению с обычными плитами, отлитыми на месте с армированием.
-
На среднем заводе по производству пустотелого бетона площадью 300 000 м2 в год за счет автоматизированной переработки бетона можно сэкономить 5 400 тонн выбросов CO2.
-
Использование комбинации систем «Extruder » E9 и «Modifier » E9 позволяет среднему заводу по производству сборных железобетонных конструкций сэкономить около 135 000 евро в год.
-
Только в зоне ЕС за счет вторичной переработки бетона можно сократить выбросы CO2 от бетонных заводов на 540 000 тонн в год.
-
Обычные здания потребляют 150-200 кВт-ч/м2/год энергии. В отличие от них, современные бетонные здания могут быть спроектированы таким образом, чтобы потреблять 50 кВт-ч/м2/год или даже меньше энергии.
-
Бетон на 100 процентов пригоден для вторичной переработки. Агрегаты из снесенных зданий можно использовать в несвязанных областях, таких как дорожное основание, и даже в качестве заполнителей для нового бетона.
-
Отбракованные на заводах сборные конструкции могут быть использованы для замены до 5 процентов материалов, поскольку отходы производства - это высококачественный бетон.
-
Скорость строительства является ключевым фактором, поскольку она также приводит к увеличению расходов. Процентные ставки по проектам недвижимости во многих развивающихся странах очень высоки. Например, в Индии процентные расходы на недвижимость составляют 18-20 % в год. Если цикл строительства можно сократить на 6 месяцев, то это прямая экономия почти 10 %.
-
Строительство с использованием сборных конструкций на 40-50% быстрее, чем литье на месте. При этом затраты на транспортировку и краны увеличиваются примерно на 5-6 процентов, но если перевести время в стоимость, то сборные конструкции оказываются дешевле.
-
Использование копий запасных и быстроизнашивающихся деталей может привести к непредвиденным расходам. Разница в размерах сердечников перекрытий на 15 мм по сравнению с поперечным сечением на чертежах может привести к тому, что на каждую залитую станину будет израсходовано на 2 кубометра больше бетона, чем при сечении, соответствующем чертежам. При заливке четырех станин в день ежедневно расходуется 8 кубометров бетона. Это означает 48 кубометров в неделю, 192 кубометра в месяц и почти 2 500 кубометров в год. - Разница в размерах сердечников перекрытий на 15 мм по сравнению с сечением на чертежах может привести к тому, что ежегодно впустую расходуется почти 2 500 кубометров бетона.
Важны также настройки системы « extruder ».
При использовании плиты с увеличенной толщиной 6 мм на каждую кровать расходуется на 1 кубический метр бетона больше.
Грубо говоря, бетон / пряди составляют около 55% от стоимости плиты, а быстроизнашивающиеся детали - менее 1%. Это означает, что в долгосрочной перспективе экономия на запасных и быстроизнашивающихся деталях может оказаться дороже.
-
При использовании метода одиночного напряжения на напряжение 6 лож уходит примерно 2,5 часа, тогда как с помощью машины для пакетного напряжения Stresser E9 на это требуется всего около 30 минут.
Например, если вы сэкономите на 1,5 метра прядей на грядку за счет пучкового напряжения: 1,5 метра x 6 прядей x 1 евро за метр x 6 грядок x 250 дней = 13 500 евро в год. Это сумма денег, которая была бы потрачена впустую при использовании метода одиночного натяжения.
Если в настоящее время вы не используете непрерывные пряди для натяжения, выбор метода натяжения пучков и непрерывных прядей может привести к экономии 5 метров на прядь. Например, если вы сэкономите 4 метра прядей при использовании непрерывных прядей: 4 метра x 6 прядей x 1 евро за метр x 6 кроватей x 250 дней = 36 000 евро в год.