Время установки пресс-форм для сборных изделий замедляет работу всей производственной линии?
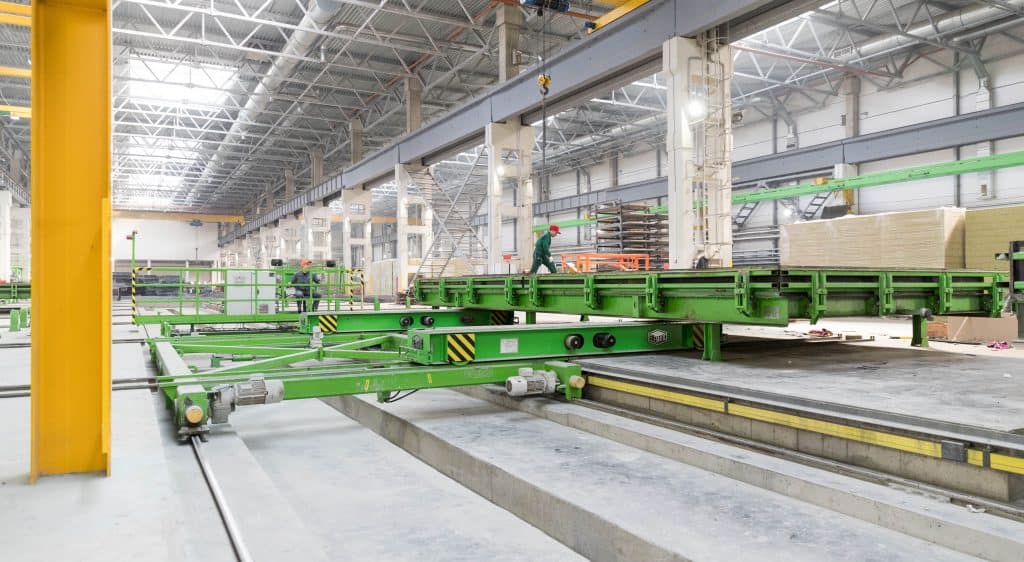
Как правило, пресс-формы на линии по производству сборных изделий работают последовательно, по принципу "кто первый пришел, тот и ушел" (FIFO). Это нормально, пока время установки отдельных форм одинаково, так что производственная линия работает с постоянной оптимальной скоростью. Однако в реальной жизни производственные потребности меняются, и на одну и ту же производственную линию поступают различные пресс-формы с разным временем установки.
В результате вся производственная линия работает со скоростью самой медленной формы, что снижает производительность и продуктивность завода по производству сборных стен. Например, формы, требующие более тщательной настройки, обычно имеют больше отверстий, распределительных коробок и пустых кабелей для подводящих линий, а также монтажных корпусов для светильников. Их установка в форму занимает больше времени по сравнению с менее сложными элементами стен.
В некоторой степени эту проблему можно решить с помощью планирования производства: сначала устанавливаются формы с быстрым временем наладки, а затем более медленные. Однако это усложняет планирование производства, и завод становится негибким, поскольку элементы не производятся в нужном порядке.
Решение простое: пусть более быстрые формы обходят более медленные.
Вы можете увидеть решение, когда едете по шоссе. Более быстрые автомобили объезжают более медленные. Поскольку на линии по производству сборных элементов имеется только одна полоса движения, медленные формы необходимо отодвинуть в сторону, чтобы более быстрые формы могли их объехать. Этого можно добиться с помощью перегрузочной тележки, которая используется для перемещения формы с медленным временем установки к краю производственной линии. Во время ее установки остальные формы продолжают работать на производственной линии.
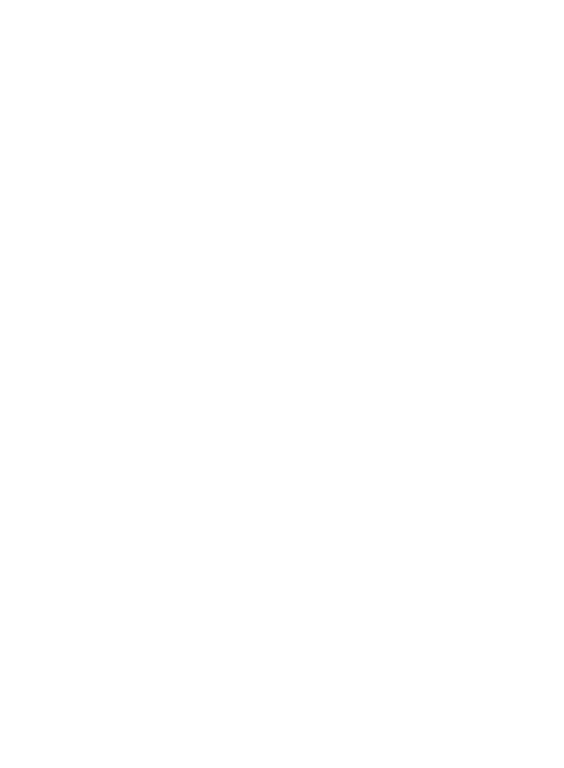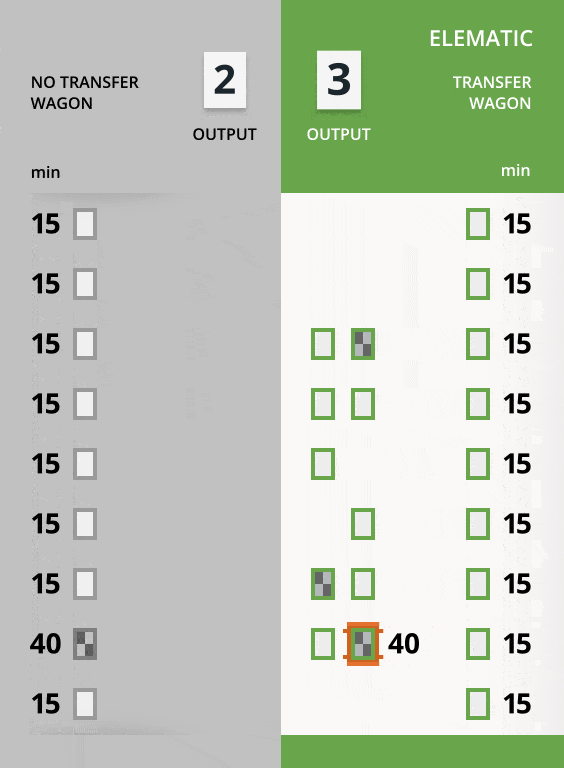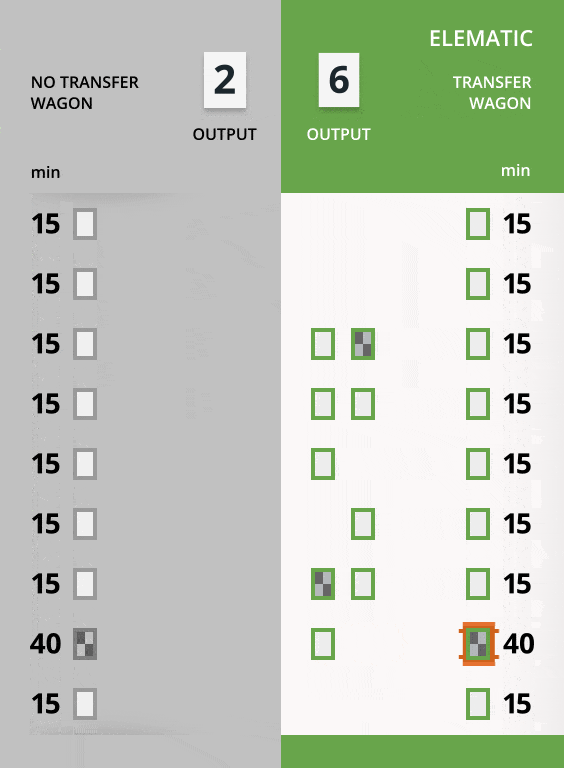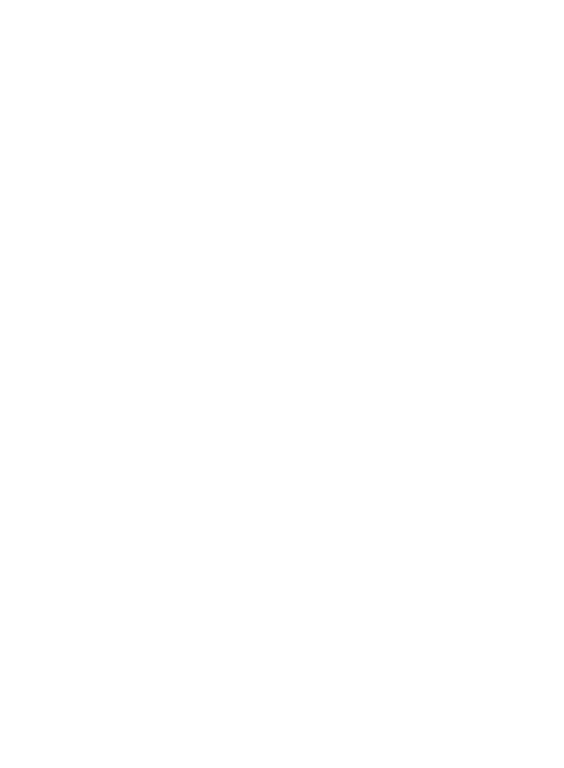
Производственная линия, оснащенная передаточными вагонами, позволяет ей работать без лишних остановок. В качестве примера можно привести производственную линию из 50 пресс-форм, где на установку одной пресс-формы требуется 40 минут, а на установку остальных - всего 15 минут. Во время установки 40-минутной пресс-формы производственная линия с передаточной тележкой будет продолжать работать и производить другие элементы с интервалом в 15 минут, в то время как линия без передаточной тележки остановится на 40 минут. Передаточная тележка используется для перемещения медленной пресс-формы на одну сторону, что повышает производительность и гибкость линии, делая производство более прибыльным.
Организовать производство, в котором формы работают с разной продолжительностью цикла, становится проще, если вдоль линии размещены перевозные тележки. Сегодня продолжительность наладки и цикла становится всё более разнообразной, поскольку сборные стены изготавливаются на гораздо более поздних этапах готовности и с более тщательной отделкой поверхности, что приводит к увеличению объёма работ при наладке форм. Помимо повышения производительности, это решение значительно облегчает выполнение требований по поставке « ЖЕЛЕЗОБЕТОННЫЕ ИЗДЕЛИЯ », предъявляемых строительными площадками.
ЗАКАЖИТЕ НАШУ РАССЫЛКУ ИЛИ СВЯЖИТЕСЬ С НАМИ!
или