Navigation überspringen
Zurück zur Startseite von Concrete Issues

Leichtere und stärkere Platten mit weniger Zement

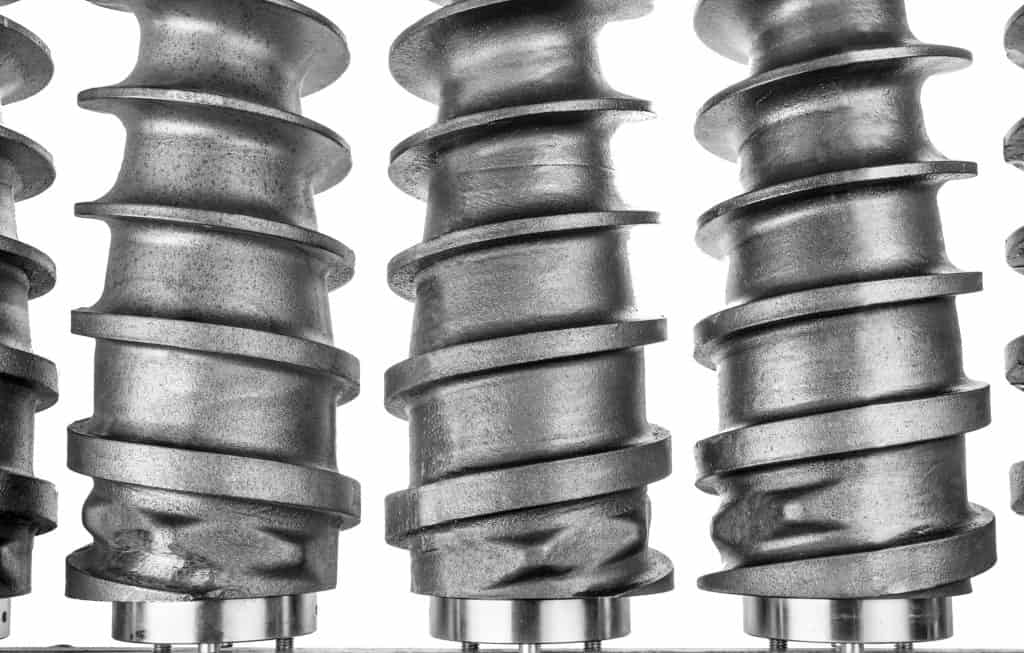
Schrauben

Bei der Herstellung von Hohlkörperplatten ist eine effiziente Scherverdichtung erforderlich, um die Luft aus dem Mischgut zu entfernen. Traditionell wurde zu diesem Zweck die Vibrationstechnik eingesetzt, deren größter Nachteil jedoch ein sehr hoher Lärmpegel ist. Vibrationen sind nicht nur für die Ohren der Bediener ermüdend, sondern verursachen auch einen erheblichen Verschleiß an den Maschinenteilen und der Struktur. Dies sind die Gründe für die Entwicklung der Scherverdichtungstechnologie, einer Innovation im Strangpressen, die die Wahrnehmung der Fertigteilqualität verändert hat.

Ende der 1970er Jahre startete Elematic ein Projekt zur Verringerung des Lärmpegels bei der Betonverdichtung. Im Jahr 1985 wurde die Scherverdichtungstechnologie kommerzialisiert und die erste Scherverdichtungsmaschine auf den Markt gebracht. Bei der Scherverdichtung wird keine Vibration eingesetzt. Die Betonmischung wird durch Schnecken vorwärtsbewegt. Die Verdichtung findet statt, wenn das Gemisch unter Druck gepresst wird und dabei Scherspannungen entstehen.

Langer Entwicklungsweg

Derzeit ist die vierte Generation unserer ‚ extruder ‘-Technologie auf dem Markt. Wir habendabei aktiv Kundenfeedback gesammelt“, sagt Lassi Järvinen, Technischer Direktor bei Elematic.

Mitte der achtziger Jahre reduzierte die erste Maschine der ersten Generation den durch die Betonverdichtung verursachten Lärm. Die Qualität der Platten blieb jedoch dieselbe wie bei der Herstellung mit der Vibrationstechnik. 1989 brachte die nächste Generation der Scherverdichtung eine bemerkenswerte Verbesserung der Lebensdauer der Verschleißteile. Die dritte Generation im Jahr 1995 brachte Verbesserungen beim Litzenverbund und bei der Platzierung, was zu einer geringeren Anzahl von Ausschussplatten führte. Eine höhere Scherkraft ermöglichte eine bessere Maßgenauigkeit des Endprodukts.

"Gleichzeitig haben wir das überschüssige Gewicht der Platten beseitigt", erklärt Järvinen. "Eine gewichtsoptimierte Platte kann bis zu 1.000 Kubikmeter Beton pro 100.000 Quadratmeter Produktionsfläche einsparen."

Geringer Zementverbrauch

Die aktuelle Generation der Scherverdichtungsmaschinen – extruder die E9 extruder – kam 2010 auf den Markt, als die neue, patentierte Schneckenkonstruktion eingeführt wurde, die eine höhere Scherkraft und einen deutlich geringeren Zementverbrauch ermöglichte. Zudem wurde die Oberfläche der Betonplatte gleichmäßiger, sodass auf der Baustelle wesentlich weniger Ausgleichsmaterial zum Nivellieren benötigt wurde.

Zement macht sogar bis zu 70 Prozent der gesamten CO2-Belastung eines Fertigteiles aus. Die Optimierung des Zementgehalts durch eine effiziente Verdichtung trägt wesentlich zur Verringerung der CO2-Emissionen von Fertigteilen bei. Es ist eine Win-Win-Situation: Es wird weniger Zement verbraucht und weniger Abfall produziert.

„Mit unseren Maschinen lassen sich pro Kubikmeter Beton sogar bis zu 100 Kilogramm weniger Zement einsetzen“, sagt Järvinen. „So lässt sich leicht berechnen, dass sich die Investition in das ‚ extruder ‘ innerhalb eines Jahres amortisiert. In den letzten 30 Jahren konnten wir das Gewicht des Endprodukts pro Quadratmeter um etwa 10 bis 15 Kilogramm reduzieren.“ Bei einer weltweiten Plattenproduktion von 10 Millionen Quadratmetern pro Jahr sind die Einsparungen bei den Materialkosten bemerkenswert. Effizientes Schneiden führt zu einem festeren und leichteren Endprodukt. Seit der Gründung vor fünf Jahren wurden weltweit bereits mehr als 150 E9-Extruder ausgeliefert.

Lassi Järvinen

Lassi Järvinen

Extruder entsprechend der Produktionskapazität

„Das Flaggschiff von Elematic, die E9, ist die weltweit erste „ extruder “ mit einer zu 100 Prozent automatisierten Scherverdichtung und integrierter Fernüberwachung“, erklärt Jani Eilola, Produktdirektor bei Elematic. Extruder Die E9 extruder ist eine hochautomatisierte, robuste Maschine zur kontinuierlichen Herstellung von Platten mit einer Höhe von bis zu 500 Millimetern. Bei der E9 ist kein Bediener erforderlich, der die Produktion überwacht.

Die „ extruder “ S5 extruder stellt für neue Marktteilnehmer mit geringerer Produktionskapazität eine kostengünstigere Investition dar. Sie kam Anfang 2014 auf den Markt. Die „kleine Schwester“ der E9 verfügt über dieselbe Scherverdichtungstechnologie, ist jedoch weniger automatisiert. Die leichtere S5 ist eine leichtere extruder , die Platten mit einer Höhe von bis zu 320 Millimetern herstellen kann.

Leichte Wartbarkeit

Die Wartungsfreundlichkeit des E9 und des S5 bringt dem Kunden Einsparungen. Durch die Entwicklung der Wartungsfreundlichkeit der Extruder konnte beispielsweise die Anzahl der Stunden für den Austausch von Schrauben und Lagern halbiert werden. "Beide Extruder haben eine modulare Struktur, die die Verwendung mehrerer Düsen mit demselben Aggregat ermöglicht. Ein Wechsel der Düse für die Herstellung unterschiedlicher Endprodukte ist einfach: Da die meiste Technologie in der Antriebseinheit untergebracht ist, ist die Düse kostengünstig und schnell austauschbar", sagt Eilola.

"Mit der neuesten Technologie kann ein sehr geringes Maß an Litzenschlupf erreicht werden. Es wurde eine neue Litzenführung entwickelt, die die Litzen an der richtigen Stelle hält", erklärt Eilola.

"Um die Produktionsleistung vorhersagen zu können, ist die Fähigkeit zur Wartungsplanung von entscheidender Bedeutung. Mit der Scherverdichtungstechnologie kann die Wartung der Maschinen planmäßig durchgeführt werden", sagt Eilola. Ein zuverlässiger Fuhrpark ist gleichbedeutend mit einer zuverlässigen Fertigteilproduktion und -lieferung - pünktlich, jedes Mal.
Jani Eilola

Jani Eilola